Gesponsord artikel
Vom 3D-Modell bis zur Endmontage – wo die Herstellung eines Verbundbauteils die meisten Entscheidungen erfordert
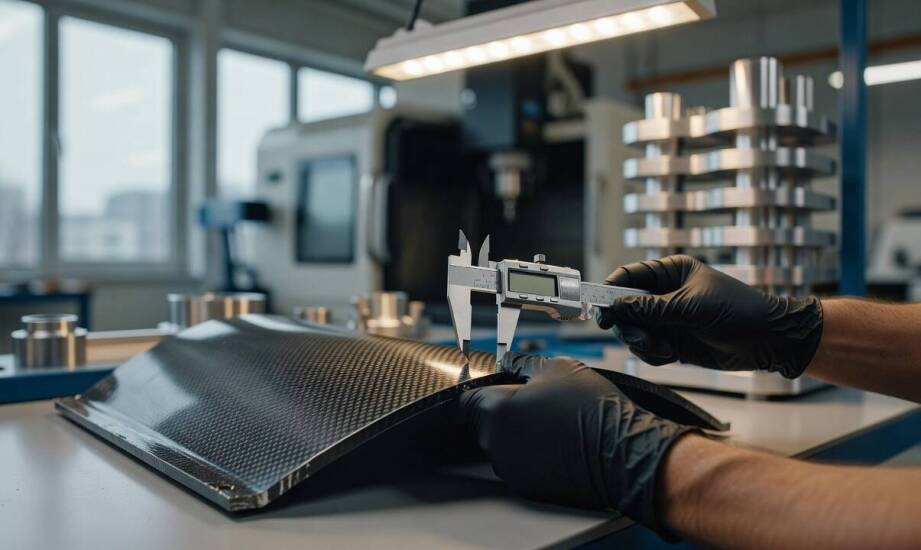
Bei industriell eingesetzten Verbundbauteilen hängt die endgültige Qualität von einer Vielzahl von Entscheidungen ab, die vom virtuellen Entwurf bis zur Endmontage getroffen werden. Jede noch so kleine Änderung der Geometrie oder der technologischen Parameter in einer späteren Projektphase verursacht zusätzliche Kosten und kann die Umsetzung deutlich verzögern.
Auch lesenswert: Zukunft der Entwässerungstechnik: lineare Entwässerungssysteme
Unternehmen, die Sonderfahrzeuge, moderne Landmaschinen oder anspruchsvolle Medizintechnik entwickeln, benötigen Bauteile mit genau definierter Steifigkeit und hoher Widerstandsfähigkeit gegenüber äußeren Einflüssen. Deshalb hilft eine sorgfältige Planung jedes einzelnen Fertigungsschritts dabei, Fehler zu vermeiden, die andernfalls zum Ausschuss einer gesamten Produktionscharge führen könnten.
Auch lesenswert: Der Einfluss der Chrombeschichtung auf die Haltbarkeit und Ästhetik von Metallteilen
Dies erfordert eine kontinuierliche Zusammenarbeit zwischen Konstrukteuren und Verfahrenstechnikern, die für die praktische Umsetzung auf der Produktionsfläche verantwortlich sind.
Auch lesenswert: Welche Vorteile bietet die Verwendung der GRANITCOAT-Beschichtung bei der Herstellung von Whirlpools?
Konstruktionsentscheidungen und ihr Einfluss auf den Fertigungsprozess
Das dreidimensionale Modell bildet die Grundlage des gesamten Herstellungsprozesses. Bereits in dieser Phase müssen sämtliche wesentlichen konstruktiven Rahmenbedingungen festgelegt werden. Konstrukteure definieren die genauen Befestigungspunkte, zulässigen Wandstärken, notwendigen Trennebenen der Form sowie die später erforderliche Wartungszugänglichkeit.
Die Auslegung von Befestigungspunkten erfordert lokal verstärkte Laminatbereiche, damit mechanische Belastungen während des Betriebs sicher aufgenommen werden können, ohne dass sich die Struktur delaminiert.
Die Wandstärke einzelner Zonen beeinflusst unmittelbar das Endgewicht des Bauteils. Zu geringe Wandstärken können Verformungen durch Schwingungen verursachen, während überdimensionierte Bereiche die Aushärtezeiten des Harzes verlängern.
Die Trennebenen der Form entscheiden darüber, ob ein fertiges Bauteil beschädigungsfrei entnommen werden kann, ohne das Werkzeug zu beeinträchtigen. Außerdem berücksichtigen Konstrukteure Inspektionsöffnungen und Installationskanäle, die die spätere Integration in Fahrzeugrahmen oder Maschinengehäuse erleichtern.
Die zulässigen Maßtoleranzen hängen stets von der spezifischen Anwendung und den Einsatzbedingungen ab. In der Kunststoff- und Verbundwerkstoffverarbeitung gibt es keine universellen Toleranzstandards für alle Bauteile, da sich die Anforderungen zwischen medizintechnischen Geräten und schweren Baumaschinen erheblich unterscheiden.
Präzise definierte Vorgaben bilden daher die Grundlage für alle nachfolgenden Produktionsschritte.
Die Wahl des geeigneten Formgebungsverfahrens
Eine effizient geplante Verbundwerkstofffertigung setzt die Auswahl einer geeigneten Fertigungstechnologie voraus, die zur Stückzahl und zum Anwendungsbereich passt.
Das manuelle Laminieren eignet sich besonders für erste Prototypen und Kleinserien, da hierfür vergleichsweise einfache offene Formen verwendet werden können.
Die Vakuuminfusion reduziert die Bildung von Lufteinschlüssen wirkungsvoll, indem trockene Faserverstärkungen ausgelegt und anschließend durch konstanten Unterdruck mit Harz durchtränkt werden.
Die RTM-Technologie (Resin Transfer Molding) basiert dagegen auf geschlossenen Werkzeugen, in die das Harz unter Druck eingebracht wird. Dieses Verfahren ermöglicht die Herstellung reproduzierbarer Gehäuse und Verkleidungen mit einer beidseitig hochwertigen Oberflächenqualität.
Bei der Herstellung von Verbundwerkstoffen hängt die Wahl der Technologie maßgeblich von Faktoren wie Bauteilgeometrie, Oberflächenanforderungen, mechanischer Belastbarkeit und geplanter Produktionsmenge ab.
Vom ersten Prototyp bis zur Qualitätsprüfung
Der Übergang von der digitalen Konstruktion zum physischen Prototyp offenbart häufig bislang verborgene Konflikte zwischen Bauteilgeometrie und Materialverhalten.
Beim Verlegen von Glasfasermatten oder während des Harzinjektionsprozesses können Probleme auftreten, wenn das Bindemittel enge Bereiche nicht vollständig erreicht oder Fasern an scharfen Kanten hängen bleiben.
In solchen Situationen passen Verfahrenstechniker das ursprüngliche 3D-Modell an, indem sie Radien vergrößern oder die Position von Einlasskanälen verändern. Die Prüfung des ersten Prototyps ermöglicht eine realistische Bewertung der mechanischen Eigenschaften, bevor kostenintensive Produktionswerkzeuge gefertigt werden.
Mit dem Übergang von der Prototypenfertigung zur Serienproduktion ändern sich auch die Anforderungen an das eingesetzte Werkzeug.
Testformen bestehen häufig aus Werkzeugharzen und sind lediglich für eine begrenzte Anzahl von Produktionszyklen ausgelegt. Werkzeuge für den dauerhaften Serieneinsatz werden dagegen aus temperaturbeständigen Metalllegierungen gefertigt und verfügen oftmals über integrierte Heizsysteme sowie mechanische Auswerfer.
Diese Lösungen verkürzen die Produktionszeiten und tragen zu einer gleichbleibenden Maßhaltigkeit jedes Bauteils bei.
CNC-Bearbeitung und Endmontage
Mit der Entnahme des ausgehärteten Bauteils aus der Form endet der Herstellungsprozess noch nicht, da die Komponenten in der Regel überbearbeitete Kanten und technologische Überstände aufweisen.
Die automatisierte CNC-Bearbeitung sorgt für das präzise Entfernen überschüssigen Materials, erstellt die endgültigen Konturen und fertigt sämtliche Montageöffnungen mit hoher Genauigkeit.
Der Einsatz geeigneter Werkzeuge trägt dazu bei, Beschädigungen an den Glasfasern zu minimieren. Die hohe Präzision bei der spanenden Bearbeitung ist entscheidend für die spätere problemlose Montage an der Trägerstruktur eines Geräts oder Fahrzeugs.
Anschließend werden die sichtbaren Oberflächen lackiert und die Komponenten entsprechend den Anforderungen des Kunden endmontiert.
Vor dem Verlassen des Werks durchlaufen die fertigen Bauteile eine umfassende Qualitätskontrolle, bei der die Maßhaltigkeit, die Oberflächenqualität und die Übereinstimmung mit den technischen Zeichnungen geprüft werden. Erst danach erhalten sie die entsprechende technische Dokumentation und die Freigabe zur Auslieferung.
Lamineo mit Sitz in Kąkolewo realisiert solche Projekte umfassend für Industrieunternehmen. Das Unternehmen verfügt über langjährige Erfahrung in der Herstellung von Verbundwerkstoffkomponenten und bietet Leistungen von der Analyse technischer Dokumentationen über die Werkzeugfertigung bis hin zur Produktion, Bearbeitung und Endmontage an. Dazu gehören unter anderem CNC-Fräsen, Vakuuminfusion, RTM-Verfahren und die Fertigung technischer Gehäuse sowie Industriekomponenten.
Die Herstellung eines Verbundbauteils umfasst somit deutlich mehr als den eigentlichen Produktionsprozess. Erst die Verbindung von Konstruktion, Werkzeugbau, Fertigung, CNC-Bearbeitung und Qualitätskontrolle ermöglicht die Herstellung langlebiger, präziser und industrietauglicher Komponenten.
Artikelkategorien
Empfohlene Artikel
Welche Schlüsselfaktoren kennzeichnen feuerfeste Förderbänder im Materialtransport?
Welche Vorteile bietet die Verwendung der GRANITCOAT-Beschichtung bei der Herstellung von Whirlpools?
Wie werden polnische Zäune vor Korrosion geschützt?